
Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-09-29 origine:Propulsé

Les opérations de mise à l’échelle dans le secteur des dispositifs médicaux comportent des enjeux exceptionnellement élevés. Les incohérences dimensionnelles des tubes entraînent directement des défaillances catastrophiques du produit et de graves manquements à la conformité. Les fabricants sont confrontés à une immense pression pour fournir des produits impeccables à chaque fois. Passer d’une fabrication de plastique standard à une précision de qualité médicale nécessite un équipement hautement spécialisé. Vous ne pouvez pas compter sur des machines génériques lorsque la sécurité des patients est en jeu. Un approvisionnement réussi nécessite d'équilibrer la production à grande vitesse avec les exigences strictes des salles blanches pendant la production de tubes IV.
Ce guide fournit un cadre d’évaluation technique et opérationnel complet. Nous aiderons les acheteurs à évaluer efficacement les nouveaux équipements d’extrusion et de découpe. Vous apprendrez à valider les réclamations des machines, à comprendre les composants principaux et à atténuer les risques de déploiement. Vous découvrirez également des stratégies pratiques pour intégrer de manière transparente ces systèmes complexes dans votre salle blanche existante. En suivant ces informations, vous vous assurez que vos lignes de production répondent aux normes les plus élevées de l’industrie.
L'obtention de dimensions OD/ID constantes de 2,0 mm (et similaires) nécessite des géométries de vis spécialisées optimisées spécifiquement pour le PVC souple et le PU.
Le mécanisme de coupe doit se synchroniser avec les vitesses de la ligne d'extrusion pour éviter la déformation ou l'ovalité du tube.
Les paramètres des tests d’acceptation en usine (FAT) constituent l’étape la plus critique lors de la présélection des fournisseurs d’équipements.
La fabrication médicale de précision nécessite le strict respect des contrôles environnementaux. Les architectures de machines anti-poussière constituent la base de la conformité des salles blanches. Les trémies non scellées, les courroies de transmission exposées ou les réservoirs de refroidissement ouverts introduisent des particules en suspension dans l'air. Ces contaminants compromettent les environnements ISO Classe 7 ou ISO Classe 8. Les extrudeuses médicales doivent utiliser des boîtes de vitesses entièrement fermées, des servomoteurs scellés et un routage d'échappement centralisé. Ces choix de conception empêchent les machines elles-mêmes d’agir comme une source de contamination.
Les acheteurs doivent trouver un compromis délicat entre vitesse opérationnelle et précision dimensionnelle. Les supports marketing mettent souvent en avant les vitesses maximales théoriques des lignes. Cependant, faire fonctionner un système à vitesse maximale dégrade fréquemment l’homogénéité de l’épaisseur des parois. Une production continue exige une stabilité fiable sur de longues périodes de travail. Les écarts de tolérance acceptables se situent généralement autour de +/- 0,05 mm. Pousser l’équipement au-delà de son enveloppe opérationnelle optimale augmente considérablement les taux de rebut. Vous devez évaluer l’équipement en fonction de sa vitesse continue durable plutôt que de sa limite théorique.
La spécificité du matériau dicte la configuration de la machine. Le PVC et le polyuréthane (PU) souples de qualité médicale présentent des comportements rhéologiques uniques. Ces polymères sont très sensibles au cisaillement et sujets à la dégradation thermique. Les équipements standards ne peuvent pas traiter efficacement ces matériaux. L’utilisation d’une générique machine d’extrusion de tubes ne parvient souvent pas à empêcher la dégradation du matériau car les profils de vis standard génèrent une friction excessive. Cette friction provoque une surchauffe localisée, conduisant au jaunissement du polymère et à une biocompatibilité compromise. Vous avez besoin d’un équipement spécialement conçu pour gérer les températures de fusion délicates des résines médicales.
Mettez en œuvre des chargeurs sous vide automatisés et fermés pour transporter les résines brutes.
Utilisez des séchoirs déshumidificateurs pour le PU afin d’éviter les bulles induites par l’humidité.
Maintenez une traçabilité stricte des lots depuis la trémie jusqu’à la tête de filière.
Lors de l’évaluation d’une de haute précision extrudeuse de tubes en PVC , vous devez examiner attentivement la conception de la vis et du baril. Le PVC souple nécessite des rapports longueur/diamètre (L/D) spécifiques, allant généralement de 24 : 1 à 28 : 1. Cette géométrie garantit un processus de fusion doux. Une conception de vis appropriée utilise une zone de compression progressive. Cela empêche la combustion induite par le cisaillement tout en maintenant une uniformité absolue de fusion. Si la vis génère trop de cisaillement, le PVC se dégradera avant d’atteindre la matrice.
La pompe de fusion et l'outillage jouent un rôle essentiel dans la stabilisation de la production. Les pompes à fusion éliminent les pulsations de pression provenant de la vis de l'extrudeuse. Ils assurent un débit volumétrique constant dans la tête de filière. Les micro-ajustements dans la tête de filière ont un impact direct sur l’épaisseur continue de la paroi. Un outillage de haute qualité permet aux opérateurs de centrer la broche et la matrice avec une précision micrométrique. Cela élimine les erreurs de concentricité. Sans pompe de fusion, de légères variations dans l’alimentation en résine se traduisent par des profils de tubes ondulés.
Les cuves de calibrage sous vide et de refroidissement déterminent la stabilité dimensionnelle finale du produit. Les systèmes de refroidissement par eau en boucle fermée assurent des chutes de température rapides et uniformes. Un refroidissement rapide empêche le tube souple de s'effondrer sous son propre poids. Tous les composants en contact avec le produit doivent être en acier inoxydable de qualité médicale (SUS304 ou SUS316). Cette exigence empêche l’accumulation de rouille et de bactéries dans l’eau de refroidissement. L'étalonnage sous vide introduit une pression négative à l'intérieur du manchon de dimensionnement. Il force la paroi externe du tube contre l'outil de calibrage, assurant une stabilisation rapide.
| Ligne d'extrusion standard | de composants | Ligne d'extrusion de qualité médicale |
|---|---|---|
| Conception de vis | Profil générique, cisaillement élevé | Faible cisaillement, L/D 24:1 à 28:1, optimisé pour PVC/PU |
| Contrôle de pression | S'appuie uniquement sur le régime de la vis | Pompe à engrenages de fusion intégrée pour une pulsation nulle |
| Réservoir de refroidissement | Acier standard ou bain ouvert | SUS304/316 en boucle fermée, étalonnage du vide en plusieurs étapes |
| Type de moteur | Induction CA standard | Servomoteurs scellés (anti-poussière) |
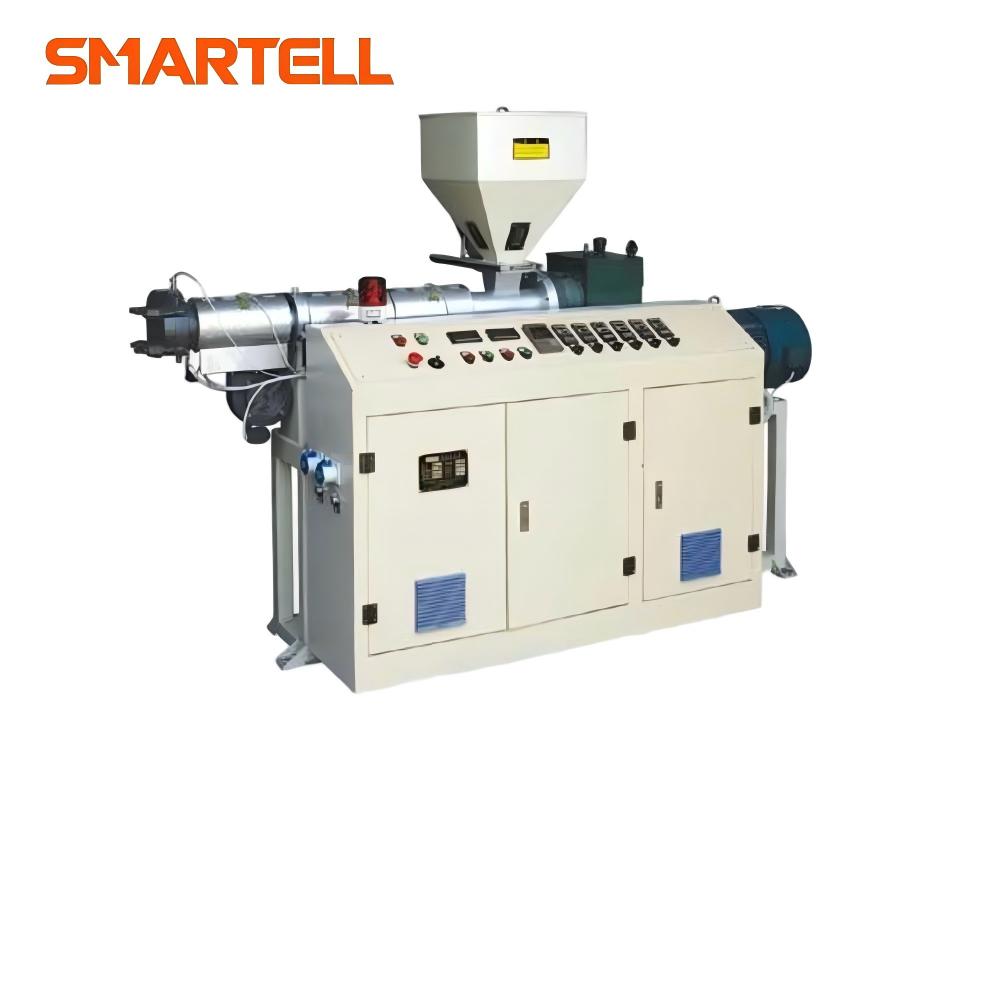
Le processus physique final consiste à découper le profil continu en longueurs précises. Les technologies de coupe rotative servocommandée et de couteau volant représentent les deux principaux mécanismes. Les systèmes servo-rotatifs font tourner une pale en continu, synchronisant le passage de la pale avec la vitesse du tube. Les systèmes de couteaux volants actionnent une lame à la demande. La manipulation de tubes flexibles à paroi souple nécessite un tranchant et une vitesse de lame exceptionnels. Si la lame bouge trop lentement, elle écrase le profilé. La découpe moderne des tubes de perfusion repose en grande partie sur des mécanismes de couteaux volants à grande vitesse pour trancher proprement le matériau sans provoquer d'ovalité.
Les groupes de traction déterminent le succès de la phase de coupe. Une unité de transport sur chenilles tire les tubes à travers les réservoirs de refroidissement. Cette unité de transport doit être parfaitement synchronisée avec le mécanisme de coupe. La synchronisation à double servo lie la vitesse des courroies de traction directement à la cadence de tir de la fraise. Si la courroie de traction tire plus vite que ce que le coupeur peut traiter, elle étire le tube. Cet étirement entraîne des micro-déchirures et des pertes de dimension avant la découpe. Un engrenage électronique précis entre ces deux servos n'est absolument pas négociable.
La précision de la longueur définit le taux de rendement de votre production. Les tolérances de longueur de coupe standard acceptables pour les sets de perfusion oscillent généralement autour de +/- 2,0 mm sur une longueur de 1 500 mm. Pour atteindre cette précision, il faut des capteurs optiques et des encodeurs numériques haute résolution. Les encodeurs suivent la longueur linéaire exacte passant par l'unité de transport. Ils renvoient ces données à l'automate en quelques millisecondes. Les modules modernes ajustent la gâchette de coupe de manière dynamique pour tenir compte du glissement microscopique des courroies de traction.
L’acquisition d’équipements de pointe ne résout que la moitié du casse-tête opérationnel. L’intégration des installations présente des défis physiques importants. Les lignes d'extrusion médicale exigent une empreinte linéaire importante. Une ligne typique nécessite 15 à 20 mètres d’espace droit et ininterrompu. Cela peut accueillir l'extrudeuse, les réservoirs de refroidissement étendus, les doubles transports et les stations de bobinage automatisées. Tenter de plier la conduite ou de raccourcir les réservoirs de refroidissement compromet la stabilisation thermique. Vous devez cartographier méticuleusement le plan de votre salle blanche avant de signer un bon de commande.
Les configurations des services publics dictent la stabilité opérationnelle quotidienne. Les équipements médicaux nécessitent des systèmes de support extrêmement cohérents. L'eau réfrigérée doit rester à une température constante, généralement comprise entre 10°C et 15°C, pour garantir des taux de retrait reproductibles. L'air comprimé doit répondre à des normes de pureté strictes. L'huile ou l'humidité présente dans les conduites d'air contaminera les systèmes pneumatiques de coupe et l'atmosphère de la salle blanche. Le routage électrique nécessite des circuits dédiés et isolés pour empêcher les pics de tension de réinitialiser les contrôleurs PLC sensibles.
Capacité du refroidisseur : vérifiez le tonnage adéquat pour gérer une extraction constante de la chaleur des réservoirs à vide.
Filtration de l'air : installez des filtres coalescents pour atteindre la pureté de l'air ISO 8573-1 classe 1.2.1.
Conditionnement de l'alimentation : mettez en œuvre des régulateurs de tension actifs pour tous les servomoteurs et zones de chauffage.
Acheminement du drainage : assurez un drainage sanitaire en boucle fermée qui empêche l’eau stagnante à l’intérieur de la salle blanche.
L’adoption par les opérateurs entraîne fréquemment des retards inattendus. La transition vers des systèmes hautement automatisés implique une courbe d’apprentissage abrupte. Les opérateurs doivent maîtriser les commandes à écran tactile PLC, la gestion numérique des recettes et les boucles de rétroaction continues. Les tâches d'étalonnage de routine passent des ajustements mécaniques au réglage des paramètres numériques. Vous devez obtenir une formation complète sur site auprès de votre fournisseur. Assurez-vous que les opérateurs comprennent comment interpréter les données du transducteur de pression et les lectures de température de fusion.
L'évaluation des fournisseurs d'extrusion de tubes médicaux nécessite une validation rigoureuse de leurs allégations marketing. De nombreux fournisseurs promettent simultanément « haute vitesse » et « haute précision ». Vous devez demander des données empiriques pour vérifier ces déclarations. Demandez aux fournisseurs des études de capacité, en particulier la validation Cpk (Process Capability Index). Un score Cpk supérieur à 1,33 démontre que la machine peut maintenir les tolérances de manière fiable dans le temps. N'acceptez pas de courtes démonstrations vidéo comme preuve d'une stabilité opérationnelle continue.
Les tests d'acceptation en usine (FAT) représentent votre défense finale avant l'expédition de l'équipement. Vous devez établir des paramètres de test non négociables dès le début du processus de négociation. Fournissez au vendeur votre qualité exacte de résine. Les résines de substitution génériques ne révéleront pas le véritable comportement thermique de votre mélange de PVC spécifique. Exigez un fonctionnement continu prolongé, généralement de 4 à 8 heures. Cela prouve la stabilité thermique, l’efficacité du refroidissement et la synchronisation de la coupe dans des conditions réalistes. Surveillez les taux de rebut pendant tout ce test.
Le service après-vente détermine la durée de vie de votre investissement. Les appareils électroniques propriétaires vous piègent dans des contrats de service coûteux et retardés. Exigez des composants prêts à l'emploi et mondialement reconnus, tels que les automates Siemens ou Allen-Bradley. Ceux-ci permettent à vos équipes de maintenance locales de trouver rapidement des remplacements. Examinez le réseau de support technique localisé du fournisseur. Si un servomoteur tombe en panne, attendre deux semaines pour l'expédition à l'étranger paralysera vos opérations en salle blanche.
Omission de fournir des échantillons exacts de lots de résine pour l’analyse FAT.
Accepter les résultats FAT basés sur un test de 30 minutes au lieu d'un quart de travail complet.
Ignorer les capacités linguistiques et la localisation de l'interface API.
La sélection de la bonne machine d'extrusion et de découpe de tubes en PVC nécessite de donner la priorité à la stabilité dimensionnelle et à l'intégrabilité en salle blanche par rapport aux vitesses maximales théoriques. Votre objectif principal doit rester la précision. Des géométries de vis fiables, l'intégration de la pompe de fusion et une synchronisation précise des servomoteurs garantissent des cycles de production réussis. Sacrifier ces éléments pour des équipements moins chers conduit directement à des taux de rebut ingérables et à des manquements à la conformité.
Conseillez à vos équipes d’approvisionnement de verrouiller immédiatement les spécifications exactes des matériaux. Déterminez vos mélanges spécifiques de PVC ou de PU et définissez des tolérances dimensionnelles exactes. Armé de ces données, vous pouvez demander des propositions techniques hautement personnalisées. Tenez vos fournisseurs présélectionnés responsables grâce à une validation rigoureuse des données empiriques et à des protocoles FAT exigeants. En prenant ces mesures délibérées, vous garantissez que vos lignes de fabrication fournissent efficacement des produits médicaux impeccables.
R : Le rapport L/D (longueur/diamètre) idéal pour le traitement du PVC souple sensible à la chaleur se situe entre 24:1 et 28:1. Cette géométrie spécifique offre une zone de compression douce et progressive. Il évite les frottements de cisaillement excessifs, qui provoquent une surchauffe localisée et une dégradation du polymère. Cela garantit une fusion uniforme et stable avant que le matériau n'entre dans la tête de filière.
R : Il maintient la conformité grâce à des enceintes architecturales strictes. Les machines haut de gamme sont équipées de servomoteurs entièrement scellés et de boîtes de vitesses fermées pour éviter les émissions d'huile ou de poussière. Ils utilisent de l'acier inoxydable de qualité médicale (SUS304/316) pour toutes les pièces de contact, évitant ainsi la rouille. De plus, les trémies à vide fermées empêchent les particules de résine en suspension dans l'air de pénétrer dans l'environnement de classe ISO 7/8.
R : Oui, mais cela nécessite des ajustements opérationnels. Le traitement des deux matériaux sur une seule ligne nécessite des profils de température distincts et des changements de vis potentiels, en fonction de la qualité du PU. Les opérateurs doivent purger méticuleusement le système pour éviter toute contamination croisée. Le PU nécessite un pré-séchage approfondi, contrairement au PVC, ce qui nécessite des protocoles de manipulation de matériaux distincts.
R : L’ovalité se produit lorsque la lame de coupe se déplace trop lentement ou que le tube reste trop chaud et mou au stade de la coupe. Cela est évité en utilisant des systèmes de couteaux à mouche ultra-rapides et tranchants et en garantissant que le tube est complètement refroidi via des réservoirs d'eau sous vide étendus. La synchronisation précise à double servo empêche également l'étirement prédécoupé.