
Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-09-16 origine:Propulsé

La fabrication médicale en grand volume est confrontée à un goulot d'étranglement critique lors de l'assemblage de la pointe du set IV. Les processus manuels ou semi-automatisés conduisent souvent à un collage incohérent, à des blocages de flux et à des taux de rejet inacceptables. Vous ne pouvez pas faire évoluer efficacement la production en utilisant des méthodes obsolètes. Le contrôle qualité souffre de la fatigue humaine. Les voies fluidiques défectueuses présentent de graves risques pour la sécurité des patients.
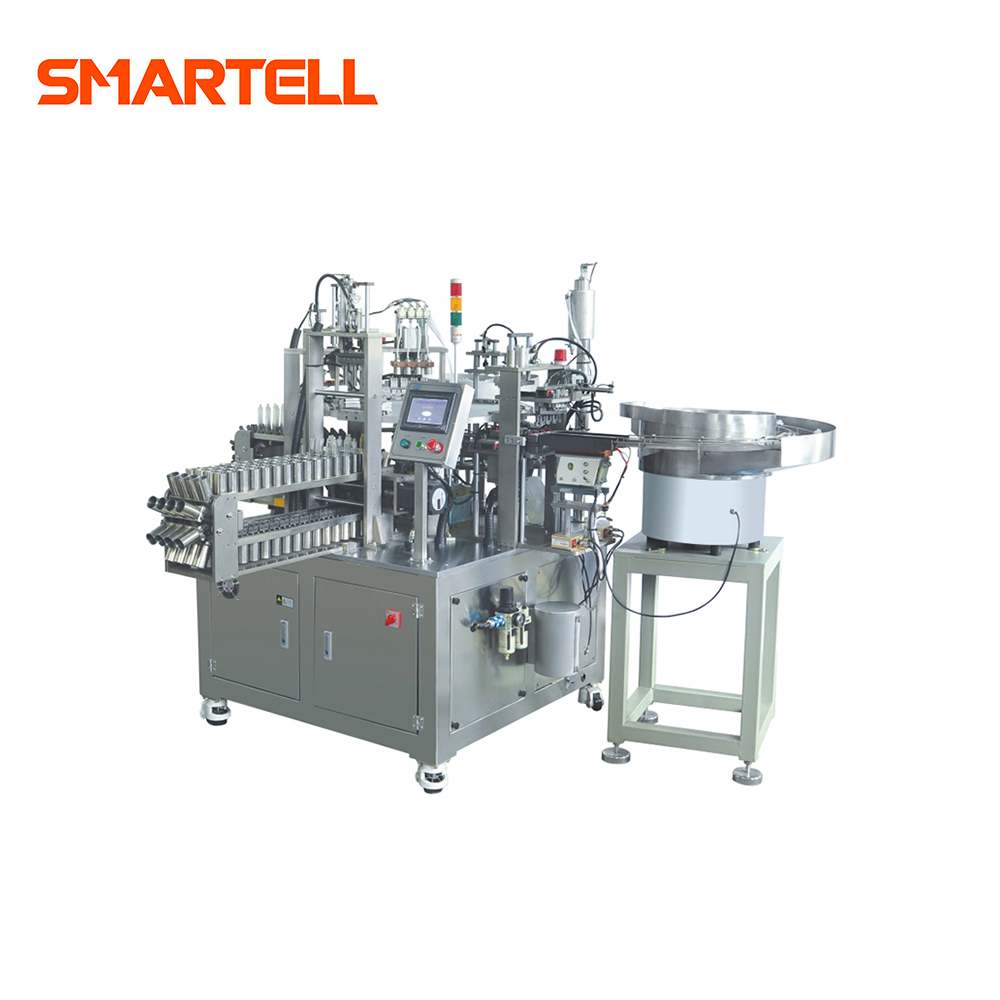
La transition vers une machine d’assemblage d’aiguilles à pointes entièrement automatisée représente le pas en avant définitif. L’automatisation adapte la production de manière fiable. Il garantit une étanchéité constante. Il maintient la stricte conformité des salles blanches sans interruption. La fabrication moderne exige ce niveau de précision et de répétabilité.
Ce guide fournit aux directeurs d'usine et aux ingénieurs d'approvisionnement un cadre strictement fondé sur des données probantes. Vous apprendrez à évaluer correctement la capacité de la machine. Nous explorons la préparation à l’intégration et les transferts de ligne transparents. Nous décrivons les normes de contrôle qualité nécessaires avant de lancer une demande de prix. Vous obtiendrez des informations exploitables pour optimiser votre processus d’assemblage.
Références de débit : les machines de premier plan produisent de manière fiable de 6 000 à 12 000 pièces par heure, mais le rendement global réel de l'équipement (OEE) dicte le rendement réel.
Paramètres d'évaluation cruciaux : la sélection de la machine doit donner la priorité à l'inspection par vision CCD en ligne, au durcissement UV de précision et à la modularité pour différentes conceptions de pointes.
Réalité de mise en œuvre : L'intégration transparente dans des lignes de production de sets de perfusion plus larges nécessite des tests d'acceptation en usine (FAT) rigoureux et une évaluation des protocoles de changement de fournisseur.
Atténuation des risques : les coûts cachés les plus élevés proviennent de mécanismes d'alimentation automatisés médiocres et d'une disponibilité insuffisante des pièces de rechange, et non des dépenses d'investissement initiales.
Les fournisseurs annoncent souvent la vitesse des machines en utilisant le nombre de pièces par minute (PPM). Ces chiffres mettent en évidence des maximums théoriques. Cependant, les rendements de production continue racontent une tout autre histoire. Vous constatez généralement une baisse opérationnelle de 10 à 15 % lors des exécutions quotidiennes. Les pauses dans l'alimentation en matériau entraînent des retards mineurs. La maintenance préventive nécessite des arrêts de machines. Ces facteurs créent un écart entre la vitesse théorique et le rendement réel.
Vous devez évaluer soigneusement les principaux mécanismes d’entraînement. Une machine d'assemblage automatique utilise généralement soit un cadran d'indexation, soit un système de rails linéaires. Les cadrans rotatifs offrent une excellente précision de positionnement. Ils gèrent parfaitement les étapes complexes de micro-assemblage. Les systèmes de rails linéaires prennent souvent en charge des vitesses globales plus élevées. Ils gèrent efficacement des aliments en vrac plus gros. Votre choix dépend de la complexité spécifique de votre produit.
Le retour sur investissement réel dépend fortement de l’efficacité globale de l’équipement (OEE). Les micro-arrêts détruisent l’efficacité beaucoup plus rapidement que les temps d’arrêt prévus. Vous devez suivre de près les taux de rejet. Une machine rapide produisant des rejets élevés gaspille des matières premières coûteuses.
| Architecture du système | Vitesse Capacité | Précision de positionnement | Application idéale |
|---|---|---|---|
| Cadran d'indexation (rotatif) | Modéré à élevé | Exceptionnel | Étapes complexes de micro-assemblage |
| Système de rail linéaire | Très élevé | Bien | Alimentation continue à grand volume |
Planifiez une maintenance préventive lors des changements de quart de travail.
Calibrez les bols vibrants chaque semaine.
Former les opérateurs à résoudre les micro-arrêts en moins de 30 secondes.
Les systèmes d’alimentation à bol vibrant agissent comme le battement de cœur de la machine. Les mangeoires à bol personnalisées trient les composants en douceur. Ils orientent correctement les pièces avant l'assemblage. Les bols de précision évitent les bourrages. Ils protègent la délicate aiguille à pointes du kit IV des rayures. Ils gardent les bouchons en plastique intacts. Les rayures de surface provoquent souvent un rejet en aval.
Une distribution précise garantit directement des résultats sans fuite. Vous avez besoin de valves de micro-dosage spécialisées. Ils appliquent des quantités exactes de colle de manière constante. Le débordement de colle bloque le passage du fluide interne. Cela provoque une défaillance catastrophique du produit. Le durcissement UV instantané fixe l'adhésif immédiatement. La liaison se solidifie en quelques millisecondes. Cela arrête complètement la migration de fluide indésirable.
Les tests de force et de couple valident l'assemblage final. Le système saisit les composants en toute sécurité. Les stations automatisées appliquent des mesures précises de force de traction. Ils testent la force de la liaison physique. L'équipement mesure également le couple en continu. Il garantit une fixation sécurisée. La machine effectue ces contrôles en douceur. Cela évite de fissurer le délicat boîtier en plastique.
Utiliser des bols d'alimentation génériques au lieu de conceptions personnalisées.
S'appuyer sur le durcissement thermique au lieu du durcissement UV instantané.
Ignorer les stations automatisées de validation de force de traction.
Les systèmes de vision en ligne mènent les efforts modernes de contrôle qualité. La vision industrielle avancée valide instantanément l’assemblage des aiguilles à pointes . Des caméras CCD haute résolution scannent chaque unité. Le logiciel vérifie plusieurs paramètres simultanément. Il recherche des aiguilles tordues. Il vérifie la présence des bouches d'aération. Il détecte les micro-fractures structurelles. Les unités défectueuses tombent automatiquement dans un bac de rejet. Cela garantit que zéro défaut entre dans le lot accepté.
La conformité des salles blanches exige des normes d’ingénierie spécifiques. Vous devez utiliser ces machines dans des salles blanches de classe ISO 7 ou 8. L'équipement nécessite des enceintes en acier inoxydable 304 ou 316L. Les boîtiers empêchent la génération de particules dangereuses. Les vérins pneumatiques doivent suivre des directives strictes de BPF. L’air évacué nécessite une filtration HEPA spécialisée. Vous devez contenir efficacement toutes les particules.
L’enregistrement des données garantit une préparation complète à l’audit. Des contrôleurs logiques programmables (PLC) gèrent les données de production. Ils enregistrent automatiquement chaque métrique d’assemblage. La conformité à la norme CFR 21 Part 11 nécessite des enregistrements électroniques stricts. Vous maintenez toujours une traçabilité parfaite des lots. Les auditeurs de dispositifs médicaux exigent ce niveau rigoureux de conservation des données.
Les transferts en amont et en aval nécessitent une ingénierie minutieuse. Les connexions physiques doivent s’aligner parfaitement sur l’usine. Les systèmes logiciels doivent communiquer en permanence. Les processus en amont incluent souvent des stations de moulage par injection. Les processus en aval comprennent la découpe et le bobinage des tubes. L’emballage arrive en dernier. Vous devez synchroniser le transfert de données sur votre chaîne de production de sets de perfusion .
Pesez soigneusement la balance entre les opérations clés en main et les opérations autonomes. Un module autonome semble plus simple au départ. Cependant, les risques d’intégration augmentent rapidement. Vous rencontrez des problèmes de compatibilité matérielle. Vous avez du mal à relier différentes plates-formes logicielles. Investir dans une gamme de machines de pose IV jetables synchronisées réduit ce risque. Un seul fournisseur fournit une plate-forme unifiée. Les modules partagent une architecture de contrôle unique.
Les exigences en matière d’empreinte au sol et de services publics dictent les décisions d’aménagement de l’usine. Vous devez vérifier la disponibilité de l'espace au sol le plus tôt possible. Les machines automatisées nécessitent un espace important. Les équipes de maintenance ont besoin d’un dégagement autour de l’équipement. Évaluez minutieusement la stabilité de votre air comprimé. La pression fluctuante provoque des pannes pneumatiques soudaines. Analysez immédiatement les profils de consommation d’énergie. Assurez-vous que votre installation fournit une tension stable en permanence.
La complexité du changement ruine régulièrement les calendriers de production. Les usines de dispositifs médicaux traitent quotidiennement de nombreuses variantes de produits. Les opérateurs utilisent des modèles ventilés et non ventilés. Ils assemblent des aiguilles en acier. Ils traitent des pointes en plastique. Passer de l’un à l’autre nécessite des changements d’outillage physique. Cela nécessite des mises à jour du logiciel. Les longs temps de changement détruisent votre OEE. Vous devez exiger des outils à changement rapide de la part des fournisseurs d’équipement.
Les pièces d’usure présentent des risques cachés dangereux. Les composants à friction élevée se dégradent avec le temps. Les pinces s’usent visiblement. Les buses de distribution se bouchent fréquemment. Les joints toriques en caoutchouc perdent leur élasticité. Vous devez évaluer soigneusement la disponibilité des pièces de rechange. S'appuyer sur des pièces propriétaires de fournisseurs entraîne des retards. L’expédition internationale prend des semaines. Les pièces disponibles dans le commerce (COTS) restent beaucoup plus sûres. Vous pouvez vous procurer des pièces COTS localement.
Évitez complètement le piège des machines bon marché. Les équipements à faibles dépenses d’investissement semblent initialement attrayants sur les feuilles de calcul. Cependant, la réalité s’avère différente dans les usines. Les cadres bon marché provoquent des vibrations. Les vibrations entraînent un mauvais alignement des assemblages. Les chargeurs fragiles provoquent des blocages fréquents des composants. Vous perdez des heures à éliminer les bourrages. Les taux de rejet augmentent de manière incontrôlable. En fin de compte, vous payez un coût plus élevé par unité conforme.
Définissez clairement votre spécification des besoins utilisateur (URS). Faites-le avant de contacter les fournisseurs. L'URS sert de document de base essentiel. Vous documentez des types d'articles spécifiques. Vous définissez les pièces cibles par minute (PPM). Vous spécifiez le niveau de salle blanche requis. Des exigences détaillées évitent des malentendus coûteux entre les fournisseurs.
Établissez ensuite des protocoles FAT et SAT stricts. Les tests d'acceptation en usine ont lieu dans les locaux du fournisseur. Les tests d'acceptation du site ont lieu à votre étage. Les deux protocoles exigent des critères de test non négociables. Vous devez exécuter des échantillons de production réels. Vous vérifiez l'OEE promis. Vous testez la précision des rejets du système de vision. Ne sautez jamais ces étapes de validation.
Évaluez minutieusement la matrice de support des fournisseurs. La crédibilité du fournisseur détermine votre succès à long terme. Évaluez leurs délais de réponse et leur expertise en toute transparence.
Disponibilité des techniciens locaux : peuvent-ils envoyer des ingénieurs dans votre établissement dans les 24 heures ?
Formation des opérateurs : proposent-ils un programme complet et des conseils pratiques ?
Dépôt de pièces de rechange : existe-t-il un centre régional pour les remplacements critiques ?
Couverture de la garantie : couvre-t-elle les éléments d'usure ou uniquement les défauts structurels ?
L'automatisation de l'assemblage haute performance constitue un investissement stratégique dans la sécurité des processus. Il garantit considérablement l’évolutivité de la sortie. Il s’agit bien plus qu’une simple mise à niveau mécanique. Des machines fiables protègent la réputation de votre marque en éliminant les passages de fluides défectueux.
Finalisez immédiatement votre document URS. Rassemblez ensuite les composants de l’échantillon physique. Envoyez ces échantillons pour des tests rigoureux de faisabilité du fournisseur. Initiez un processus d’appel d’offres structuré. Concentrez fortement votre évaluation sur les garanties OEE et les capacités avancées d’inspection visuelle.
R : Généralement, cela varie de 3 à 6 mois. Cela dépend fortement des exigences de personnalisation. La complexité des tests d’acceptation en usine (FAT) a également un impact sur les délais de livraison.
R : Oui. Les équipements modernes utilisent un outillage modulaire et des changements programmables. Cependant, vous devez vérifier l’heure exacte du changement auprès du fabricant pour éviter des retards de production inattendus.
R : Le système utilise une combinaison de technologies. Les caméras CCD haute résolution vérifient tout débordement de colle externe. Les stations automatisées de test du débit d’air et de la chute de pression vérifient le jeu interne avant l’éjection finale.
R : Les fabricants à gros volume obtiennent généralement des retours sur investissement dans un délai de 12 à 18 mois. La réduction des coûts de main-d’œuvre est à l’origine de ce retour sur investissement rapide. Des lots défectueux proches de zéro contribuent également de manière significative à la rapidité des délais.